材料与加工
本页用于整理3D打印验证以及加工流程
3D打印验证
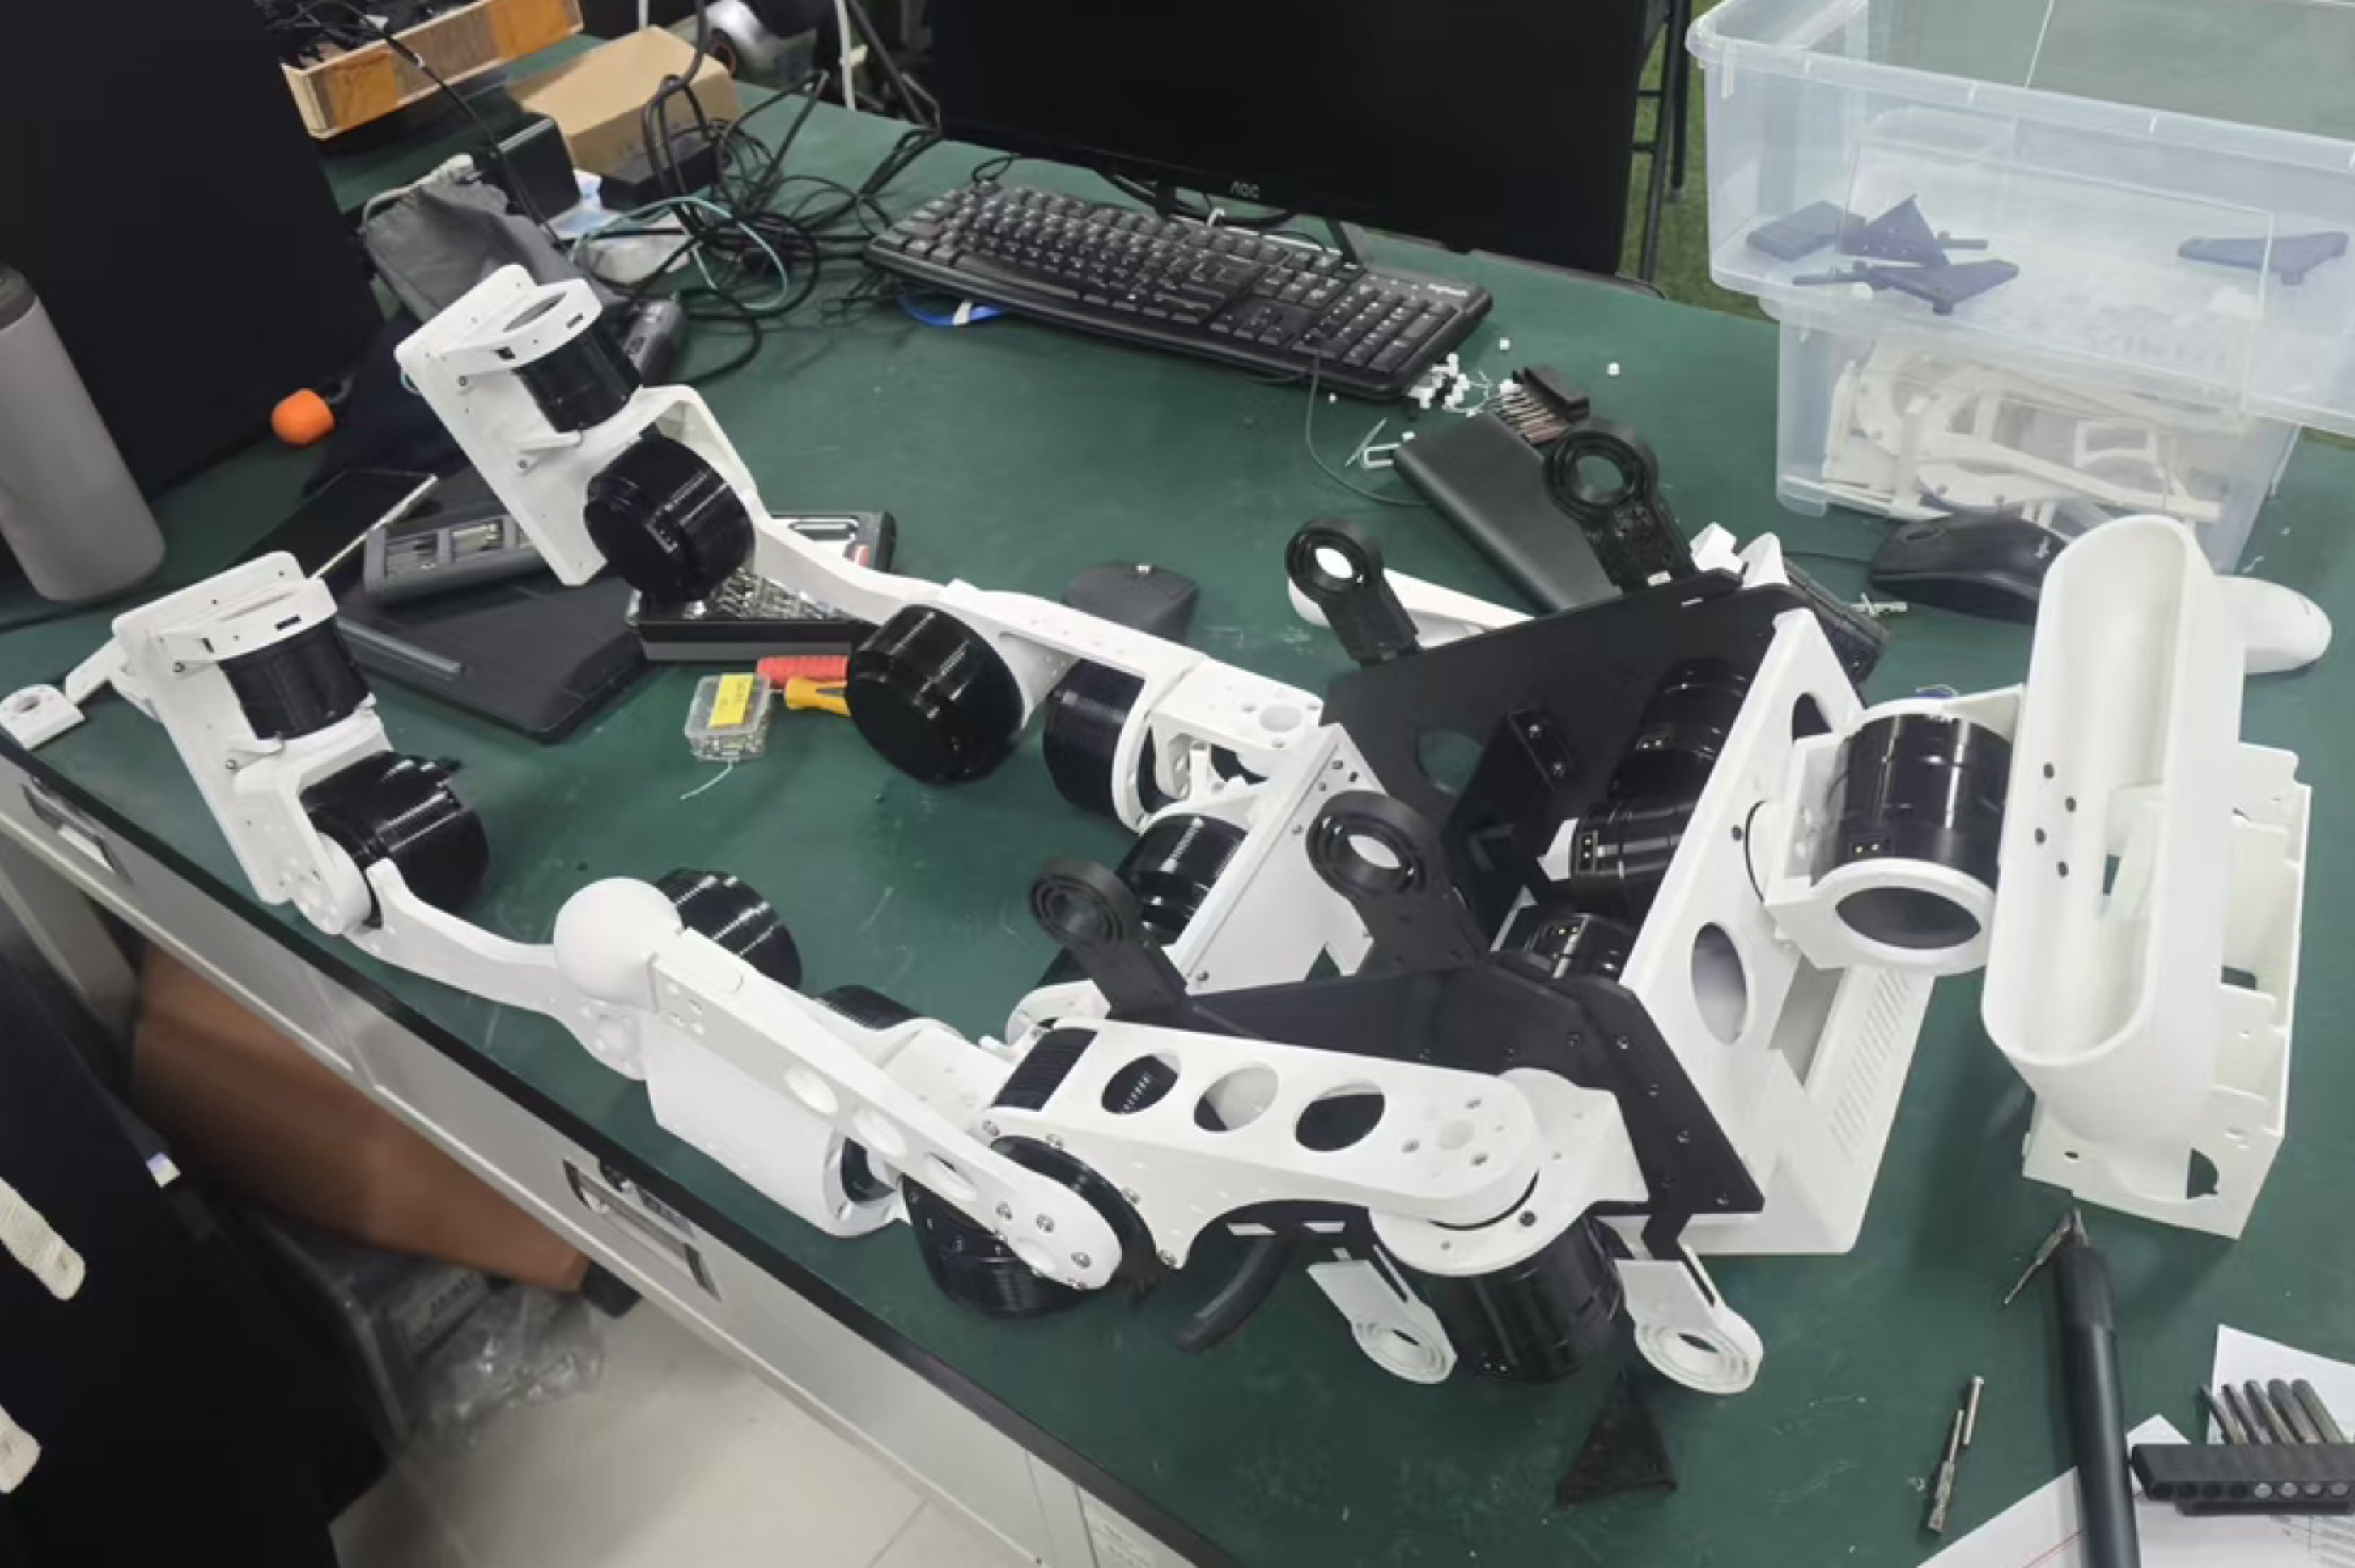
由于机加工的周期比较长且成本高,所以在验证阶段我们是使用3D打印结构件,然后组装整机来验证关节活动范围,胸腔空间排布等是否合适,如果觉得机械设计没有问题再发去机加工。需要注意的是3D打印无法验证螺纹孔,因为打印的精度不能够打印出来螺纹。以及通孔在3D打印件中,孔通常都会小一点,但是可以大力把螺丝钻进去。打印机我们用的拓竹,打印材料PLA或者PETG均可,如果要打软的材料推荐TPU。
机加工
铝合金我们用的6061,机加工的细节这部分其实加工师傅经验更多,我们只是有一些了解。需要注意的是多打点圆角,刀具好加工;另外就是不要有封闭结构,因为刀具都是在外面切削;然后如果能做成平板尽量平板结构,因为不需要CNC,激光切割就能做;最后加工时记得表面处理。
内角
尖角无法直接铣出:如果零件设计为尖锐的内角,因为铣刀的圆柱外形和旋转切削,无论如何走刀都会留下一个半径等于刀具半径的内圆角。
设计考量:尽可能统一内角,所有内圆角半径不小于标准刀具半径,且尽量统一为常用值,避免需要更换刀具。
深腔与深槽盲区
刀长不足:型腔深度大于刀具的切削刃长度时,刀柄会与工件顶面发生碰撞干涉,导致底部无法加工。刀具刚性不足:即使刀刃够长,深径比过大时,细长刀具会产生剧烈振动和弹性变形,导致加工出的孔带锥度。
设计考量:避免深窄结构,让槽深与槽宽比合理,或设计为通槽
装夹干涉盲区
这是由铣床的固定装置引起的工艺盲区。遮挡区域。台钳、压板、磁力吸盘等夹具的夹持位置无法直接加工。
刀具进入/退刀空间
当铣削封闭型腔时,如果型腔入口处被筋板或凸台阻挡,铣刀无法垂直下刀。
设计考量:需在型腔边缘预留一个直径大于刀具直径的“下刀孔”或“圆弧切线进刀通道”。